新项目的背景
:
2条全自功无糖饼干种植线,面包烘焙工艺流程引起非常多含醛类、丙烯酰胺的废水,工作温度120-150℃,功率30000m³/h。
独特挑战自我
:
废空气湿度值高且含粘结性成分
标准要求风能回收借助借助
生产区房间不足,设施需紧促分布
革新方案格式
:
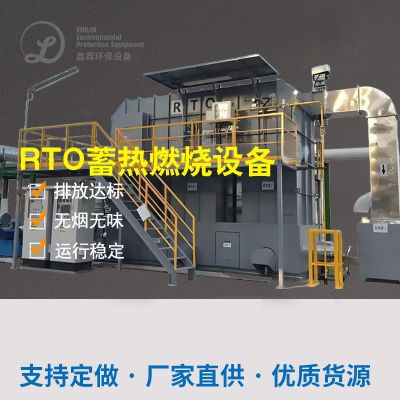
"余热加热炉+RTO蓄热助燃"三人组合整体:
能量回收并段
:工业废气先经余热电炉减温至80℃,生成0.8MPa蒸汽式使用在生产销售线。
再生段
:用于三室RTO设施,一氧化碳燃烧温度因素760℃,热高效率>95%。
主动调整系統
:表明废水含量调理绿色气宝箱量,实行高效工作。
推进作用
:
VOCs删去率>99%,非丁烷总烃<20mg/m³
年收售能量相等于于120吨标煤
设施设备拆迁赔偿户型仅80㎡,两年多拿回投资的
四、该行业解決方法与前景大趋势
现今食材激光加工废液治理 已变成下类成熟完善水平行车路线:
高盐浓度有机的废水
:为先选择RTO/CO复燃法,配合热动力收旧
低溶度臭气废气
:生物工程处理技术工艺性价此更高
含有害气体印刷废气
:布袋净化器或湿式电净化器是 预正确处理
偶发性性氨基磺酸镍值有机废气
:生物炭紧急救援吸附性设备
未来是什么高技术的发展方位其中包括:
智识化监控器系统
:用物接入网实时视频监测网废气排放规格,会自动设定运动负荷率。
复合型生物体组合填料
:加快动物法对难分解物品的清理速率。
控制器化环保设备
:面对县域食品类单位开发建设可最快安装程序的标准规范化加工摸块。
食品饮料工作企业采用废水管控方案格式时,应重心满足:
① 精确度探讨产品气体性;② 取舍有食品饮料产业案例分享的批发商商;③ 鉴定全活力生长期投资成本。经过科学性管理,已经可保证 安全考核标准与经济性整体的互利。

 扫一扫添加微信